Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Tuulivoimaloiden taontamarkkinat: Vaihteiston takoot, tekniset tiedot ja hankintaopas
 Kotiin / Uutiset / Teollisuuden uutisia / Tuulivoimaloiden taontamarkkinat: Vaihteiston takoot, tekniset tiedot ja hankintaopas
Teollisuuden uutisia
Tuulivoimaloiden taontamarkkinat: Vaihteiston takoot, tekniset tiedot ja hankintaopas
2026-10-15
Vaihteistovalmistaja voittaa 6 MW:n offshore-alustilauksen ja sitten, että yksikään hyväksytty toimittaja ei voi pyörittää 1,5 m rengaspyörää 18CrNiMo7-6:ssa 14 viikon ikkunassa. Turbiinien tilaus ei koskaan ollut riski. Taonta oli. Tuuliturbiinien taontamarkkinoilla ratkaiseva muuttuja on harvoin puhtaan energian yleiskysyntä. Kyse on siitä, voiko suuria, lämpökäsiteltyjä, ultraäänitestattuja komponentteja valmistaa aikataulussa ja ohjeiden mukaan.
Tässä oppaassa kerrotaan, mitä markkinat ostavat, missä mahtuu kiristyy ja mitkä tekniset tarkastukset erottavat hyväksyn takon kalliista hylätystä.
Mitä markkinat todella ostavat
Nykyaikaisen turbiinin taottu sisältö jakautuu neljään ryhmä:
- Vaihteiston sisäosat: planeettakannattimet, planetavaihteet, aurinkopyörät, rengasvaihteet ja väliakselit.
- Päävoimansiirto: taotut pääakselit, kytkinlaipat ja laakeripesät.
- Torni- ja kiertosuuntajärjestelmä: taotut tornilaipat, kääntö- ja kaltevuuslaakerirenkaat sekä kääntörenkaat.
- Nacelle-laitteisto: napakomponentit, jarrulevyt ja suuren kuormituksen kiinnikkeet.
Nämä osat on taottu mieluummin kuin valettu johdonmukaisista syistä: viljavirtaus seuraa kuormitusreittiä, väsymiskäyttäytyminen syklisessä vääntömomentissa on ennakoitavampaa ja sisäistä kautta mahdollista mitoittaa ultraäänitestauksella. Tämä viimeinen kohta on kaupallinen, ei akateeminen. Valu, jossa on kelpaamaton huokoisuusosoitus, romutetaan käyttää koneistuksen myöhässä, kun suurin osa arvosta on jo lisätty.
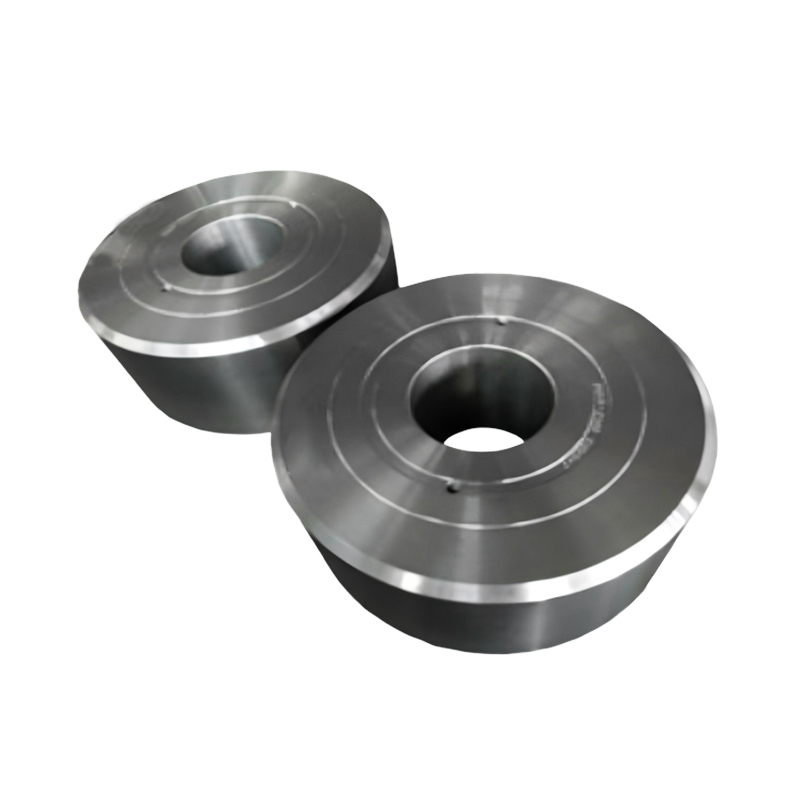
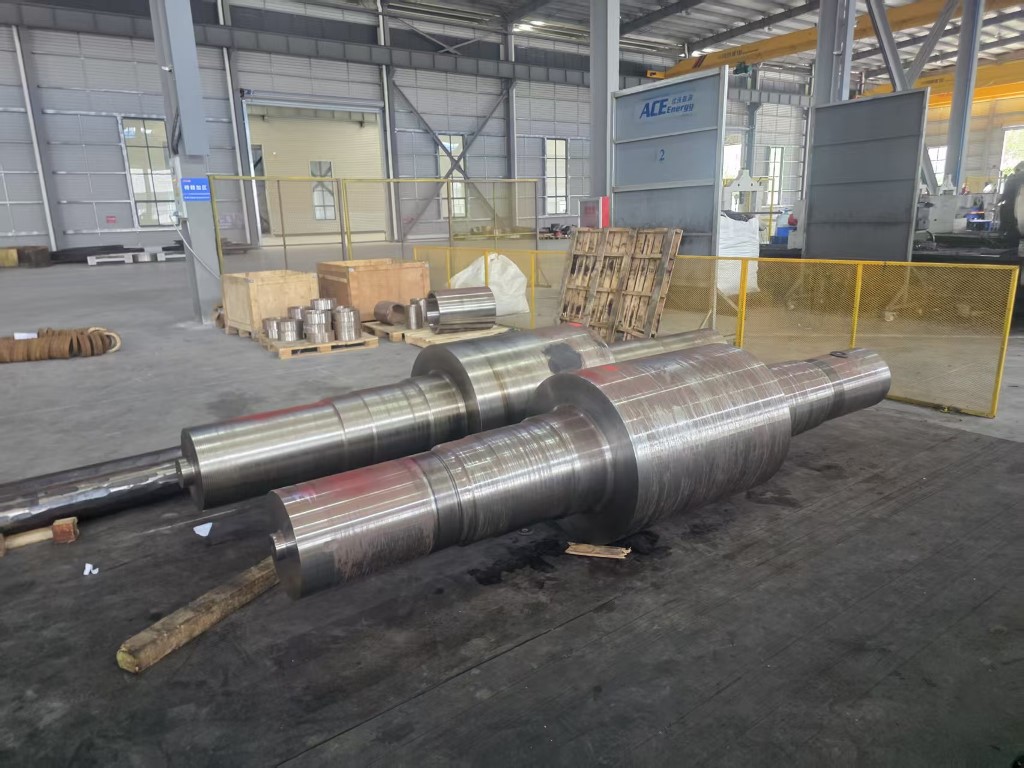 3MW–10MW tuuliturbiinien planeettakannattimen takoot Taotut planeettakannattimet 3–10 MW tuulivaihteistoille, 18CrNiMo7-6/42CrMo4-vaihtoehdoilla ja UT-, PT-, MPI-testauksella raskaille kuormitusradoille. Näytä tuote →
Miksi takeet kasvavat pitkään
Nimellistehoasteikot jyrkästi roottorin halkaisijalla ja vääntömomenttiasteikot pyyhkäisyalalla ja välityssuhteella. Käytännön tulos on se, että 3 MW vaihteisto ja 10 MW vaihteisto eivät eroa kolminkertaisesti komponenttien koosta. Ne eroavat paljon suuremmalla tekijällä renkaan halkaisijan, seinämän paksuuden ja aiheuttaen kappaleen painon määritystä. Aiemmin alle yhden tonnin ollut planeetankuljetusalukset ylittävät riittävästi rutiininomaisesti kaksi tai kolme tonnia offshore-alustoilla.
Suuremmat takeet painavat kolmea rajaa:
- Harkon ja aihion koko, joka kattaa poikkileikkauksen, joka häiritä tai vetää.
- Käytettävissä oleva taontaenergia, ilmaistuna vasaran vetoisuutena tai puristuskapasiteettina.
- Uunin mitat ja sammutuksen tasaisuus, jotka ratkaisevat, saavuttaako raskas osa yhtenäiset ominaisuudet seinän läpi.
Kun joku näistä rajoista ylittyy, toimittaja joko hylkää tiedustelun tai tarjoaa pidemmän toimitusajan, jolla on suurempi uudelleentyöstön riski. Suomen keskustelut ovat hyödyllisiä tietoja ostajalle.
Tekniset tiedot, jotka päättävät hyväksymisen
Tuulivaihteiston takeet määritetään suhteen seosteräksiin, kuten 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 tai 20MnCr5. Arvosanalla on väliä, mutta se, mitä tapahtuu takomisen jälkeen, ratkaisee enemmän.
Mekaaniset ominaisuudet ja lämpökäsittely
Karkaisu ja karkaisu, kotelon hiiletys ja typpitysreitit tuottavat hyvin erilaisia kovuusprofiileja ja ytimen sitkeyttä. Pintaväsymiskestävyyttä varten karkaistua rengasvaihdekoteloa ei voi vaihtaa induktiokarkaistuun vastaavaan ilman kosketusjännityksen ja särönrajoitusten uudelleenlaskentaa.
Tuhoamaton testaus
Ultraäänitestaus sovituilla vakavuustasoilla on vakiona vaihteiston ja pääakselin takouksille, ja koneistetuilla pinnoilla tehdään magneettisten hiukkasten tai väriaineen tunkeutumisen tarkastus. Hyväksymiskriteerit kuuluvat piirustukseen. Toimittajaa, joka ei voi osalta tuottaa toistettavaa ultraääniraporttia, ei pidä ottaa huomioon näiden osien.
Mitta- ja koneistusvarat
Yksittäisen kappaleen paino, vetotoleranssi ja hienokoneistukseen jätetty materiaali kaikki käyttökustannukset. 1,5 m:n renkaan 6 mm:n varo eroaa kaupallisesti hyvin paljon 12 mm:n varoista, vaikka olisivat järjestelmästi hyväksyttäviä.
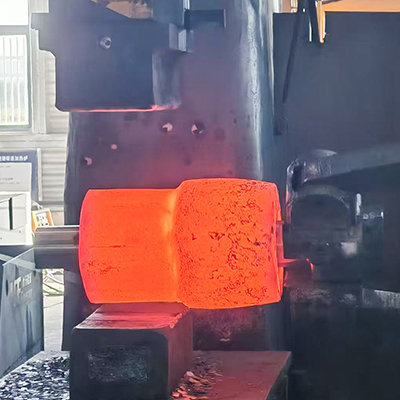 5MW–10MW tuuliturbiinin planeettavaihteiston takoot Räätälöidyt 1.–3. vaiheen planeettavaihteistot 5–10 MW tuulivaihteistoille, 18CrNiMo7-6 tai 42CrMo4 ja 100 % UT/PT/MPI tarkastus. Näytä tuote →
Tyypillisiä tuulivoimansiirtotakoita yhdellä silmällä
| Komponentti | Tyypillinen materiaali | Reitin muodostaminen | Avaimen tarkastus |
|---|---|---|---|
| Planeetan kantaja | 42CrMo4, 34CrNiMo6 | Avoin taonta, järkyttynyt ja vedetty | Ultraääniesti, mekaaninen testi, mitat |
| Rengas | 18CrNiMo7-6, 42CrMo4 | Rengasrullaus, sitten koneistus | Ultraääniesti, kotelon syvyys, arvostymät lämpökäsittelyn jälkeen |
| Aurinkovarusteet ja planeettavarusteet | 18CrNiMo7-6, 20MnCr5 | Avaa muotin taonta tai sekaisin, sitten hobbing | Kotelon syvyys, profiili, ultraääniesti |
| Pääakseli | 34CrNiMo6, 42CrMo4 | Avaa die taonta, raskas järkyttynyt | Ultraääniesti, mekaaniset ominaisuudet, samankeskisyys |
| Tornin laippa | S355NL, 42CrMo4 | Rengas pyörii | Ultraääniesti, tasaisuus, reiän asento |
| Kierto- ja nousulaakerirengas | 42CrMo4 ja laakeriteräsversiot | Rengas pyörii | Ultraääniesti, kovuus, kulkuradan sietokyky |
Renkaan vierintä on käytön rajoituksessa
Hammaspyörät, tornilaipat ja laakerirenkaat valmistetaan säteittäisellä aksiaalisella rengasvalssauksella eikä avoimella takomalla, koska valssaus saa aikaan kehämäisen raevirtauksen, joka vastustaa vannerasitusta paremmin kuin levystä koneistettu tai lohkosta leikattu osa.
Renkaan vierintävilla määrittään mitattavissa olevilla rajoilla:
- Suurin ulkohalkaisija, vuosisti 1–1,5 m keskikokoisissa myllyissä, paljon vähemmän toimittajavalikoimaa sen jälkeen.
- Suurin rengaskorkeus ja seinämän paksuus, jotka määräävät, voidaanko vaihteiston rengashammasaihiota rullata yhdessä sarjassa.
- Minimireiän halkaisija ja seinämän paksuussuhde, jonka ala side rengas menettää vakauden valssauksen aikana.
Tarjouksia vertailevan ostajan tulee pyytää näitä kolmea numeroa kirjallisesti. Tarjous, josta ei jätetään pois, on useasti tarjous, joka tehdään alihankintana, mikä lisää toimitusketjun tason ja toisen kohdan, jossa jäljitettävyys voi katketa.
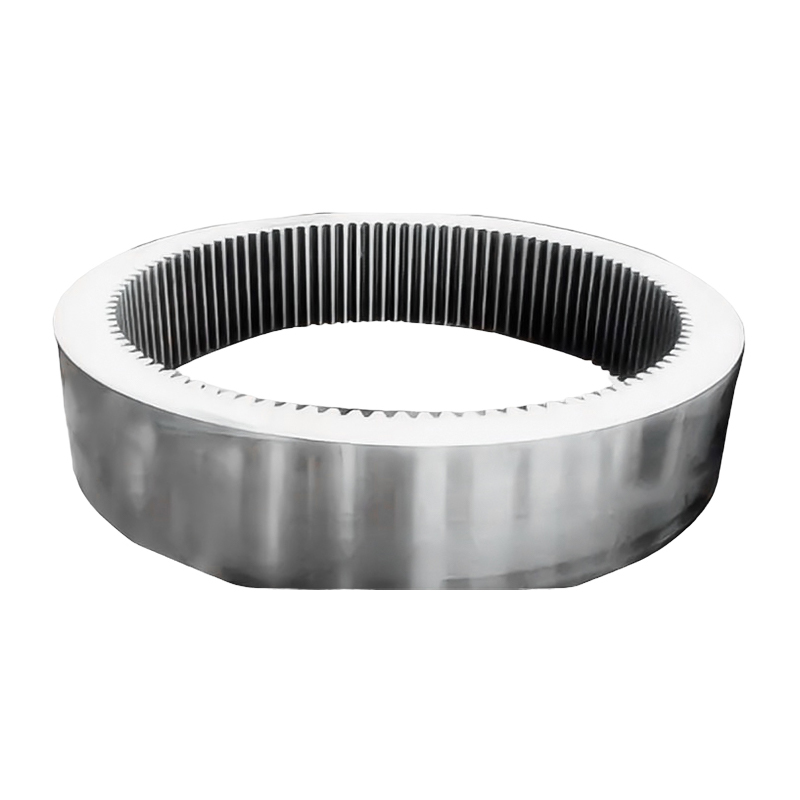 5MW–10MW tuuliturbiinin rengashammastakot Rengas-takokset 5–10 MW:n tuuliplaneettajärjestelmiin, rengasvalssatut ja hiilikarkaistut tarkkuushiotuilla hampailla suuritehoisiin kuormiin. Näytä tuote →
Mitä tulee ennen tilauksen käyttöä
- Takolaitteet osapainoon ja kuoreen sovitettuina vasaran tai puristimen tonnimäärällä.
- Lämpökäsittelyuunit, joissa on dokumentoidut kuormituskaaviot ja sammutuskyky mainitulle poikkileikkaukselle.
- Talon ultraääni- ja pintatarkastus pätevien suorituskyky ja vertailulohkojen kanssa.
- Jäljitettävyys lämpönumerosta valmiiseen osaan, mukaan lukien kaikki alihankintatyöt.
- Koneistusmahdollisuus, jos tarvitaan valmiita osia karkeiden takeiden tässä.
- Ensimmäinen artikkelidokumentaatio vastaavasta projektista, ei yleinen esite.
- Toimitusaika, joka sisältää lämpökäsittelyn ja testauksen, ei vain taontatunteja.
- Sovitut kaupalliset ehdotukset uusiotyöstä ja uusista lisäominaisuuksista, jotka parantavat ensimmäisen lämmön sulattamista.
Missä kustannukset ja riskit keskittyvät
Lämpökäsittely on yleisin romun lähde suurissa vaihdelaatikoissa. Vaimennushalkeilu, riittävä kotelon syvyys, liiallinen arvostymä ja kovuuden vaihtelu suuren renkaan ympärillä näkyvät kaikki sen jälkeen, kun suurin osa materiaali- ja koneistuskustannuksista on sitoutunut. Vääntymä on yhteinen kallista rengashammaspyörissä, koska osa vaatii työstää uudelleen lämpökäsittelyn ja varauma tulee suunnitella jälkeen ja korjata jälkikäteen. Arvostelu metallin lämpökäsittelyn perusteet toimittajan kanssa on nopea tapa testata, tarkkaäänkö prosessi vai onko se vain väitetty.
Testaus on toinen keskittymispiste. Kahden tonnin planeettakannattimen ultraäänitarkastus vie aikaa, vaatii pätevän käyttäjän ja tuottaa tietueen, jonka asiakkaan suunnittelutiimi voi tarkastaa vuosia myöhemmin. Toimittajat, jotka pitävät tarkastusta muodollisuutena, näyttävät yleensä toimitus- kuin laatuongelmina, mikä vaikeuttaa niiden havaitsemista tarjouksen aikana.
Kuinka ACE Group tukee tuulivaihteisto-ohjelmia
ACE Group yllää integroitua raskasta valmistusketjua, joka kattaa takomisen, lämpökäsittelyn, tarkkuustyöstön, hitsatut rakenteet ja hyvinn maalauksen. Tuotevalikoimaan kuuluu jo sähköntuotantotakomuksia tuuli-,vesi- ja ydinsovelluksiin. Ydintuotannon perusta, Jiangsu ACE Energy Technology, aloitti tuotannon marraskuussa 2025 55 hehtaarin tontilla, jolla on yli 50 018 neliömetriä rakennettua pinta-alaa.
Tuulivaihteistotöihin erikoislaitteita ovat 3 tonnin, 5 tonnin ja 15 tonnin sähköhydrauliset vasarat, 1 m ja 1,5 m pystyrengasvalssauskoneet, kaasulämmitteiset lämmitysuunit, lämpökäsittelyvastusuunit, karkaisusäiliöt, induktiokarkaisulaitteet ja työstökeskukset. Tuulisovelluksien valikoima kattaa 3 MW - 10 MW vaihteistokomponentit, mukaan lukien planeettakannattimet, toinen, toinen ja kolmas vaiheen planeettavaihteet, aurinkopyörät ja toisen vaiheen rengashammaspyörät sekä ei-standardin mukaiset takomot ja valmiit koneistetut osat.
Tuuliturbiinien taontamarkkinoilla ei ole kokonaiskapasiteettia pulaa. Se ei riitä suurille, lämpökäsitellyille, testatuilleosille, jotka toimitetaan ennustatavissa aikataulussa. Ostajat, vahvistettava renkaan vierintärajat, lämpökäsittelykyvyn ja tarkastuksen laajuuden ennen tilauksen myöntämistä, välttämättömät myös suurimman osan viivästysriskistä ja maksavat yleensä siitä syystä, koska uudelleentyöstö ja nopeutettu rahti eivät koskaan näy alkuperäisessä tarjouksessa.




Uutiset
Lähetä meille viesti heti!
-
Mobiilipääte
-
Pikalinkit
Tuotteet Tietoja meistä Laitteet ja kapasiteetti Laatu Uutiset Ota yhteyttä -
Tuoteluokka
Sähkövoiman takoot Laiva- ja satamakoneiden takoot Kaivos- ja metallurgiatakokset Elintarvike- ja rehukoneiden taot Petrokemian teollisuuden takeet Hitsauksen valmistus Räätälöidyt VIIMEISTELYOSAT -
Ota yhteyttä
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kiina
Tekijänoikeus © 2025 Yancheng ACE Machinery Co., Ltd. Kaikki oikeudet pidätetään.
Kiinalainen takokappaleiden valmistaja
mukautetun tarkkuustaon toimittaja